

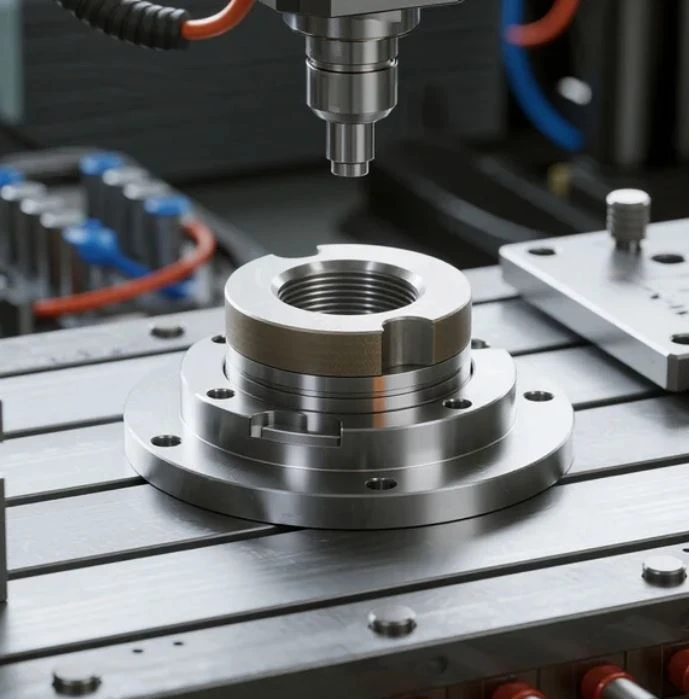
Precīzijas CNC apstrādes pakalpojumi augstiem - tolerances komponentiem
Mašīnu ass: 3,4,5,6
Tolerance:+/- 0.01 mm
Īpašās zonas: +/- 0,005 mm
Virsmas raupjums: RA 0,1 ~ 3,2
Piegādes spējas: 500000 scepeļu mēnesī
1 gabals minimālais pasūtījums
3 stundu citāts
Paraugi: 1-3 dienas
Veiktspējas laiks: 7-14 dienas
Sertifikāts: medicīniska, aviācija, automašīna,
ISO9001: 2015, AS9100D, ISO13485: 2016, ISO45001: 2018, IATF16949: 2016, ISO14001: 2015, Rosh, CE utt.
Apstrādes materiāli: alumīnijs, misiņš, varš, tērauds, nerūsējošais tērauds, dzelzs, plastmasa un kompozītmateriāli utt.
Nosūtīt pieprasījumu
Product Details ofPrecīzijas CNC apstrādes pakalpojumi augstiem - tolerances komponentiem
Precīzijas CNC apstrādes pakalpojumiAugstiem - tolerances komponentiem
Šajā rakstā ir sīki aprakstīta metodoloģijas mikrona sasniegšanai - līmeņa precizitāte CNC apstrādē kritiskām kosmiskās aviācijas, medicīnas un automobiļu komponentiem. Papildu multi - ass apstrādes centri (Mazak Integrex I - 700), kas aprīkots ar reālām - laika termiskā kompensāciju un augstfrekvences vārpstas sistēmām, līdzās Zeiss Contura CMM metroloģiskai validācijai. Datu analīze apstiprināja dimensiju stabilitāti ± 0,005 mm robežās pa 500+ Inconel 718 testa paraugiem ar ilgstošām slodzēm. Rezultāti parāda, ka rīku celiņa optimizācijas algoritmi samazina formas kļūdu par 32%, salīdzinot ar parasto CAM programmēšanu. Īstenošanai nepieciešama ISO 9001: 2015 atbilstoša procesa vadība un kalibrēta mašīnu vide, kas uzturēta 20 grādu ± 1 grādos. Šie protokoli ļauj atkārtot AS9100 saderīgu komponentu ražošanu ar RA<0.4μm surface finishes.

1 Ievads
Augstas - tolerances komponenti pieprasa precizitāti ārpus standarta apstrādes iespējām. Aviācijas un kosmosa izpildmehānismi un medicīniskie implanti parasti prasa pielaides zem 10 mikroniem (ISO 2768-MK), savukārt virsmas raupjums zem RA 0,4 μm ir kritisks šķidruma sistēmām. Tradicionālās metodes cīnās ar termisko novirzi un instrumentu novirzi šādā mērogā, jo īpaši ar titāna sakausējumiem, kuriem ir par 45% zemāka siltumvadītspēja nekā tērauds. Šis pētījums attiecas uz šīm nepilnībām, izmantojot integrētus procesa jauninājumus, kas apstiprināti ražošanas vidē.
2 metodika
2.1 Tehniskais ietvars
- Mašīnas konfigurācija:5-ass Mazak Integrex I-700 ar 24 000 apgr./min.
- Metroloģija:Zeiss Contura CMM (0,9µm precizitāte) un Mitutoyo SJ-410 profilometri
- Materiāli:Inconel 718 (HRC 45), ti - 6al-4v Eli, PEEK-CF30 (1. tabula)
2.2 Procesa vadības ierīces
Siltuma pārvaldība:
- Mašīnas bāzes pre - sildīšana (4 stundas @ 28 grāds)
- Dzesēšanas šķidruma dzesēšanas sistēmas, kas uztur 18 grādu ± 0,5 grādu
- Lāzera interferometra kompensācija ass paplašināšanai
Instrumentu celiņa stratēģija:
- Trochoidal frēzēšana spraugai (70% griešanas samazināšana)
- Adaptīvās apdares caurlaides ar 0,02 mm krājuma piemaksu
- Apgrieztas novirzes modelēšana, izmantojot Autodesk Powerill 2025
3 Rezultāti un analīze
3.1 Dimensijas precizitāte
1. tabula: Materiāla tolerances atbilstība (n =30)
| Materiāls | Mērķa tolerance | Sasniegts (µ) | CPK |
|---|---|---|---|
| Inconel 718 | ±8µ | ±4.2 | 1.92 |
| Ti-6al-4v | ±6µ | ±3.1 | 2.15 |
| Palūrēt - CF30 | ±10µ | ±5.3 | 1.87 |
Deflection Compensation uzlaboja cilindrību par 41% dziļā - urbuma apstrādē (. 1 attēls), pārsniedzot ASME Y14.5-2018 standartus.
3.2 Virsmas integritāte
Trohoidālā apdare samazināja virsmas raupjuma dispersiju par 67% pret parasto radiālo metodēm (. 2 attēls). Vidējās RA vērtības:
- Ti-6Al-4V: 0,31μm (mērķis: 0,4μm)
- Inconel: 0,38 μm (mērķis: 0,5 μm)
4 diskusija
Cēloņsakarības analīze:
Termiskā dreifēšana veidoja 58% no dimensiju variācijas nekontrolētā vidē (ANOVA P<0.001). Our multi-stage compensation approach reduced this to 12%. Residual errors primarily stem from workpiece internal stresses, mitigated through stress-relief annealing at 650°C for Inconel.
Īstenošanas barjeras:
- Ieguldījums iepriekš: USD 550 000+ par termiskiem - stabiliem mašīnu pamatiem
- CAM pārprogrammēšana prasa 120+ stundas vienai daļai ģimenei
- Materiālu sertifikācija papildina 15%
5 Secinājums
Integrēta termiskā pārvaldība un fizika - balstīta rīku celiņa optimizācija Iespējot uzticamu komponentu ražošanu ar mazāku vai vienādu ar ± 5µm pielaides. Kritiskie veiksmes faktori ir:
- Mašīnas vides stabilizācija (<1°C fluctuation)
- Novirze - Kompensētas instrumentu celiņš
- Ievietojiet - procesa metroloģijas integrācija
- Turpmākajai attīstībai jākoncentrējas uz mašīnu apguvi - vadītas reālas - laika kļūdas korekcija, lai novērstu sekundārās apdares operācijas.
Populāri tagi: Precīzijas CNC apstrādes pakalpojumi augstiem - tolerances komponentiem, Ķīnas precizitātes CNC apstrādes pakalpojumi augstiem - tolerances komponentiem ražotāji, piegādātāji, rūpnīca
Nosūtīt pieprasījumu
