

1, vītnes pamatīpašības
Mašīnu gadījumā plaši tiek izmantots vītņots savienojums, ieskaitot ārējo vītni un iekšējo vītni. Atbilstoši vītnes profila formai to galvenokārt iedala četros veidos: trīsstūrveida vītne, trapecveida vītne, zāģa vītne un taisnstūra vītne. Saskaņā ar diegu skaitu tas ir sadalīts vienā pavedienā un vairākos pavedienos. Dažādās mašīnās vītņoto detaļu funkcijas galvenokārt ietver šādus punktus: pirmkārt, stiprināšanai un savienošanai; Otrkārt, to izmanto, lai pārraidītu spēku un mainītu kustības formu. Savienojumam un stingrībai bieži izmanto trīsstūra vītni; Trapecveida vītne un taisnstūra vītne bieži tiek izmantota, lai pārraidītu spēku un mainītu kustības formu. To tehniskajās prasībās un apstrādes metodēs ir zināma atšķirība dažādu lietojumu dēļ.

2, plaknes vītnes apstrādes metode
Papildus parasto darbgaldu izmantošanai apstrādei, lai efektīvi samazinātu diegu apstrādes grūtības, uzlabotu darba efektivitāti un nodrošinātu diegu apstrādes kvalitāti, apstrādei bieži tiek izmantoti NC darbgaldi.

CNC darbgaldos vītņu apstrādei parasti izmanto trīs instrukcijas G32, G92 un G76. No kuriem:
Instrukcija G32: tā var apstrādāt vienvirziena pavedienu. Vienotās programmēšanas uzdevums ir smags, un programma ir sarežģīta;
Instrukcija G92: var realizēt vienkāršu vītnes griešanas ciklu, kas noder programmas rediģēšanas vienkāršošanai, bet sagataves sagatave ir iepriekš jāraupina.

Instrukcija G76: tā novērš instrukcijas G92 trūkumus un var apstrādāt sagatavi no sagataves līdz gatavam pavedienam vienā reizē. Tas lieliski palīdz vienkāršot programmu un ietaupīt programmēšanas laiku.
G32 un G92 pieder pie taisnām griešanas metodēm, un abas griešanas malas ir viegli valkājamas, ko galvenokārt izraisa lielais griešanas spēks un sarežģītais griešanas izkārtojums, ko izraisa abu malu vienlaicīga darbība. Griežot vītnes ar lielu soli, lielā griešanas dziļuma dēļ asmens nodilst ātrāk, kā rezultātā rodas vītnes soļa diametra kļūda; Tomēr tā apstrādes zoba formas precizitāte ir augsta, tāpēc to parasti izmanto maza soļa vītņu apstrādei. Tā kā instrumenta kustība un griešana tiek pabeigta programmējot, apstrādes programma ir gara, taču tā ir elastīgāka.
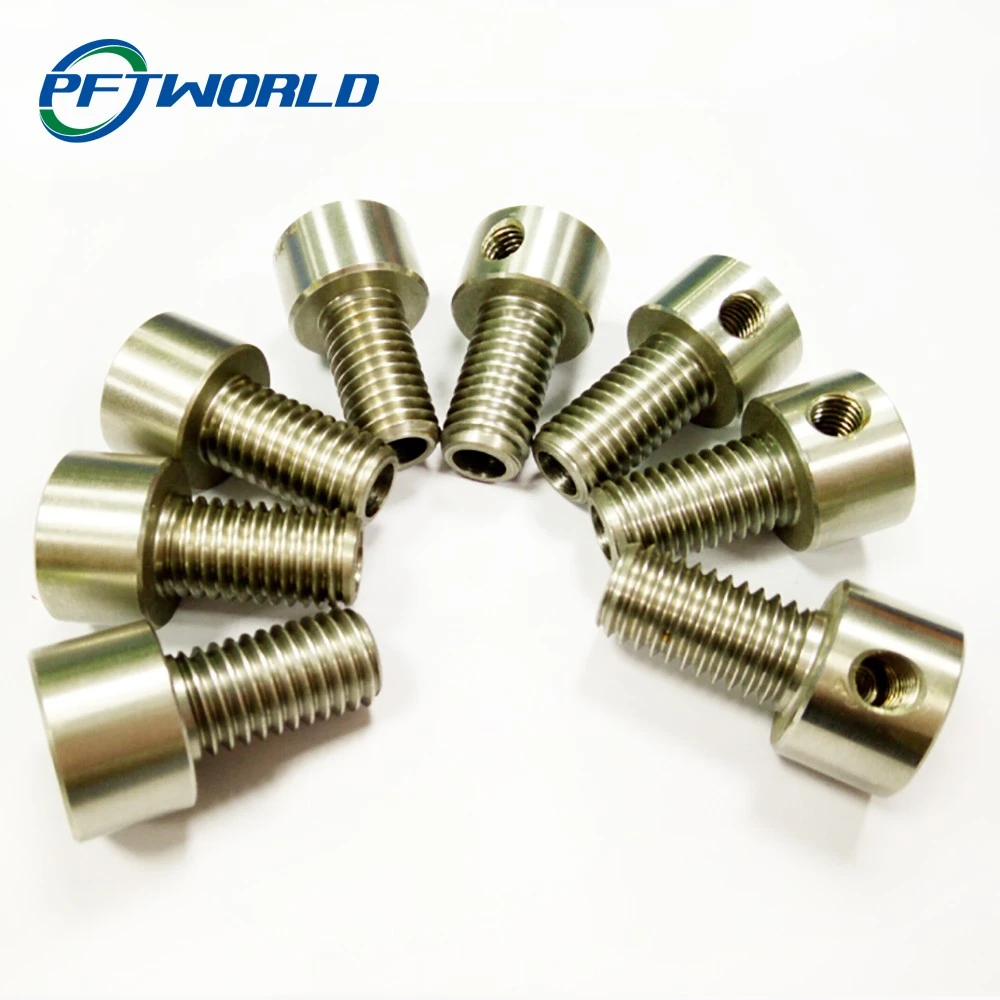
G76 pieder pie slīpās griešanas metodes. Tā kā tā ir apstrādāta ar vienu malu, labā mala ir viegli sabojājama un nolietojama, padarot apstrādāto vītnes virsmu ne taisnu; Turklāt, mainoties naža gala leņķim, tas pasliktinās zobu formas precizitāti. Tomēr šīs apstrādes metodes priekšrocība ir tāda, ka samazinās griešanas dziļums, maza instrumenta slodze, un skaidu noņemšana ir vienkārša. Tāpēc šī apstrādes metode ir piemērojama liela piķa vītņu apstrādei.